

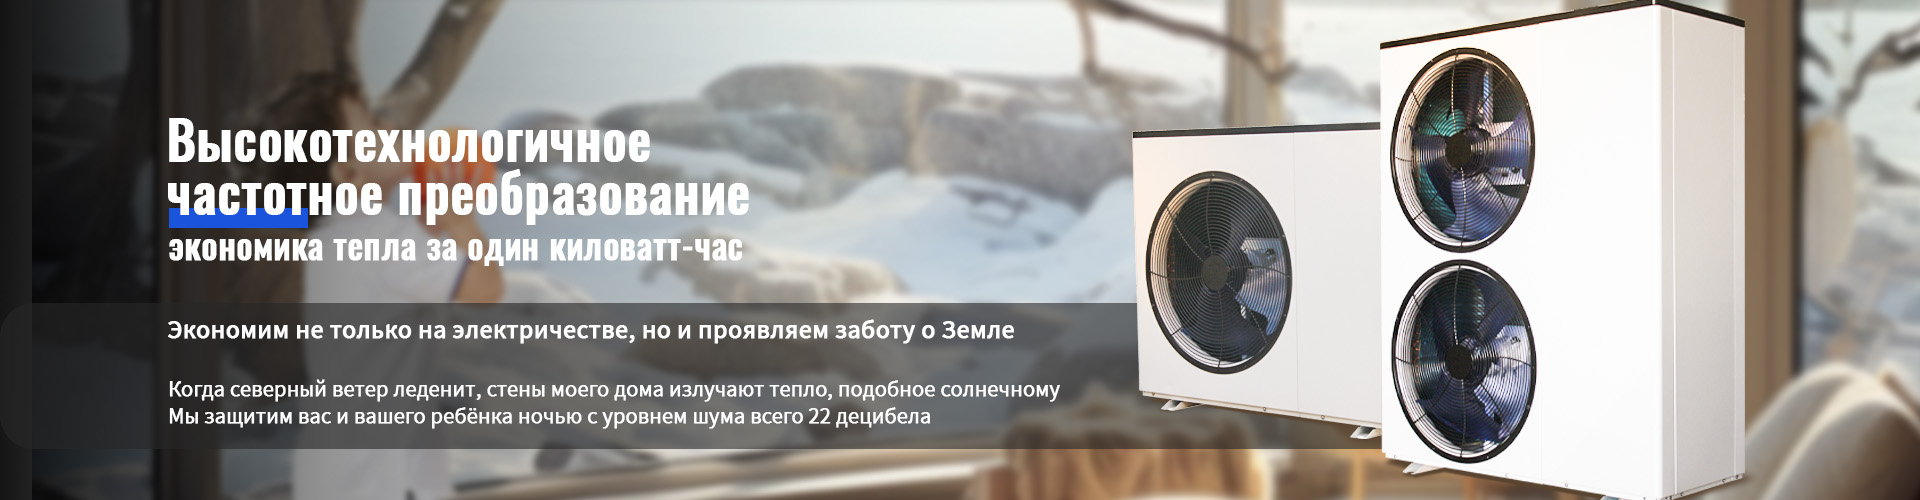
OEM воздушный тепловой насос заводы контрактное производство
2026-07-26
- Контрактное производство тепловых насосов: критерии выбора OEM-партнера в 2026 году
- Технологические требования к современному тепловому насосу для OEM-заказов
- Аудит производственной базы: почему наличие лаборатории важнее площади цеха
- Линейка продуктов для контрактного производства: от моноблоков до геотермальных систем
- Экономика OEM-сотрудничества: MOQ, сроки и логистика
- Часто задаваемые вопросы
Контрактное производство тепловых насосов: критерии выбора OEM-партнера в 2026 году
Рынок климатического оборудования переживает структурную трансформацию. Спрос на тепловой насос в качестве основного средства отопления перестал быть нишевым трендом и превратился в отраслевой стандарт для коммерческой и жилой недвижимости. Для брендов, дистрибьюторов и интеграторов ключевой вызов сегодня — не просто найти поставщика, а обеспечить стабильное качество продукции при контрактном производстве. Ошибка в выборе завода-производителя ведет не только к финансовым потерям, но и к репутационным рискам, которые невозможно компенсировать маркетинговым бюджетом.
В нашей практике работы с европейскими и азиатскими партнерами мы неоднократно сталкивались с ситуацией, когда заявленные технические параметры расходились с реальными показателями уже после отгрузки партии в 50–100 единиц. Например, один из наших клиентов столкнулся с массовыми отказами компрессоров в зимний период из-за использования дешевых заменителей хладагента и отсутствия полноценных низкотемпературных испытаний на заводе. Это привело к потере более 15% годовой прибыли на гарантийные замены. Именно поэтому выбор OEM-партнера должен базироваться на аудите производственных мощностей, наличии собственных лабораторий и подтвержденной инженерной экспертизе, а не только на стоимости единицы продукции.
Технологические требования к современному тепловому насосу для OEM-заказов
Современный тепловой насос — это сложный электромеханический комплекс, где эффективность определяется синергией компонентов. При заказе контрактного производства необходимо жестко регламентировать три ключевых узла: компрессор, теплообменник и систему управления.
Во-первых, использование технологии DC Inverter (инверторное управление компрессором постоянного тока) является обязательным стандартом для энергоэффективных решений. Инвертор позволяет плавно регулировать мощность, избегая циклов «включено-выключено», что снижает износ оборудования и повышает COP (коэффициент эффективности) до значений 4,0–5,0. Во-вторых, применение хладагента R32 вместо устаревшего R410A или R407C становится нормой из-за его меньшего потенциала глобального потепления (GWP) и лучшей теплопроводности. Однако работа с R32 требует особой осторожности: он классифицируется как слабогорючий (класс A2L), что накладывает строгие требования к герметичности контура и качеству пайки.
В-третьих, для рынков с холодным климатом (Россия, Скандинавия, Центральная Европа) критически важна технология EVI (Enhanced Vapor Injection — усиленный впрыск пара). Без EVI воздушный тепловой насос теряет до 40% производительности при температурах ниже −15 °C. Наличие этой технологии должно быть подтверждено не только в брошюре, но и в протоколах испытаний.
ООО «Фошань Сохэ Электротехническое Оборудование» интегрирует эти требования в базовую архитектуру своих продуктов. Как производитель с фокусом на DC-инверторные решения, компания использует специализированные производственные линии для хладагента R32, что исключает перекрестное загрязнение систем другими фреонами. Такой подход гарантирует, что каждый выпускаемый агрегат соответствует заявленным характеристикам энергоэффективности класса A+++ по стандарту EU ERP.
Аудит производственной базы: почему наличие лаборатории важнее площади цеха
Многие закупщики ошибочно оценивают завод по общей площади производственных помещений. Однако для высокотехнологичного оборудования решающее значение имеет наличие аккредитованной испытательной лаборатории. Производственная база площадью 6000 квадратных метров, оснащенная современным оборудованием, — это необходимый минимум, но недостаточное условие для гарантии качества.
Ключевой маркер надежности завода — возможность проведения климатических испытаний в реалистичных условиях. В 2019 году многие передовые предприятия, включая ООО «Фошань Сохэ», внедрили интеллектуальные системы тестирования, позволяющие имитировать экстремальные погодные условия. Лаборатория сверхнизких температур (до −25 °C и ниже) позволяет проверить работу системы обогрева, размораживания внешнего блока и стабильность электроники в условиях, максимально приближенных к реальной эксплуатации в северных широтах.
Отсутствие таких тестов приводит к тому, что партия товара проходит входной контроль, но выходит из строя при первых морозах у конечного пользователя. Мы рекомендуем требовать от OEM-партнера предоставления видеоотчетов или прямых трансляций из испытательных камер, а также копий сертификатов ISO 9001, подтверждающих стандартизацию процессов контроля качества.
Сертификация как инструмент снижения рисков
Продукция, предназначенная для экспорта в Европу и страны СНГ, должна иметь полный пакет разрешительной документации. Наличие маркировок CE, ETL, UKCA и сертификата BAFA (для рынка Германии) свидетельствует о том, что завод прошел независимый аудит безопасности и энергоэффективности. Одобрение от лабораторий уровня Intertek добавляет дополнительный уровень доверия, так как подразумевает регулярный инспекционный контроль производства.
Компания обладает 22 национальными патентами, включая 15 патентов на полезные модели. Это не просто формальность, а показатель того, что предприятие занимается самостоятельной разработкой, а не простой сборкой из покупных компонентов. Технологическое лидерство подтверждается статусом «специализированного, высокотехнологичного и инновационного предприятия», присвоенным в 2022 году, что открывает доступ к государственным субсидиям и льготам, позволяющим реинвестировать средства в НИОКР.
Линейка продуктов для контрактного производства: от моноблоков до геотермальных систем
Успешная OEM-стратегия предполагает гибкость продуктового портфеля. Завод-партнер должен предлагать модульные решения, которые можно адаптировать под бренд заказчика без глубокой переработки конструкции. Рассмотрим ключевые категории, востребованные на рынке в 2025–2026 годах.
| Тип оборудования | Ключевые характеристики | Целевое применение | Особенности OEM |
|---|---|---|---|
| Воздушные тепловые насосы с EVI | Мощность 12–16 кВт, моноблочное исполнение, хладагент R32 | Отопление частных домов, коммерческих объектов в холодном климате | Высокий спрос, требуется адаптация контроллеров под локальные языки |
| Геотермальные тепловые насосы | Мощность 4–41 кВт, высокая стабильность COP | Новое строительство, объекты с участками для бурения скважин | Сложная логистика, высокий средний чек, долгий цикл сделки |
| Инверторные тепловые насосы для бассейнов | Вертикальное исполнение, тихая работа, точный контроль температуры | Частные и общественные бассейны, спа-комплексы | Требует устойчивости к влажной среде и коррозии (морская соль) |
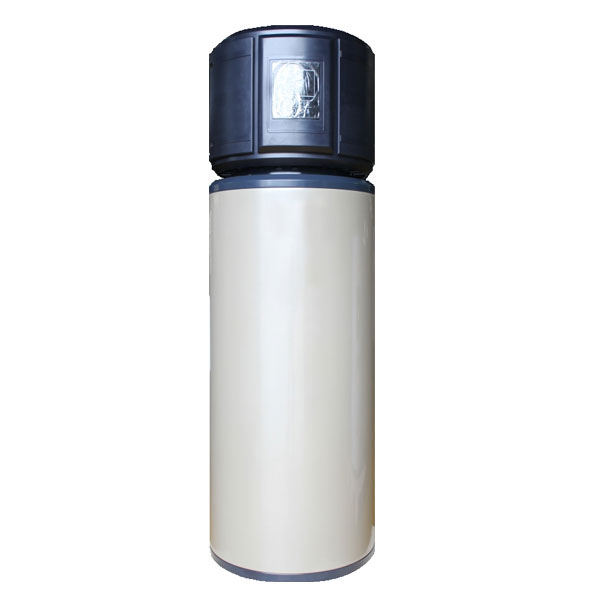
| Водонагреватели на базе теплового насоса | Экономичные модели 15–20 кВт, интеграция с бойлерами | Горячее водоснабжение (ГВС) в многоквартирных домах, отелях | Высокая конкуренция, важна цена и простота монтажа |
Выбор конкретной модели зависит от целевого сегмента вашего рынка. Например, моноблочные воздушные тепловые насосы мощностью 12 кВт и 16 кВт с технологией EVI являются «локомотивом» продаж в регионах с умеренным и холодным климатом. Их преимущество — простота установки (не требуется внутренний блок) и высокая эффективность даже при −20 °C. Для проектов, где приоритетом является максимальная энергоэффективность круглый год, целесообразно предлагать геотермальные модели мощностью от 10 до 41 кВт.
Важно отметить, что все продукты разрабатываются с учетом экологических стандартов. Использование хладагента R32 и соответствие директиве EU ERP со степенью A+++ делает продукцию конкурентоспособной на рынках с жестким экологическим регулированием. Это особенно актуально для партнеров, работающих в ЕС, где налоги на углеродный след напрямую влияют на конечную цену продукта.
Экономика OEM-сотрудничества: MOQ, сроки и логистика
Финансовая модель контрактного производства строится на балансе между объемом заказа и гибкостью кастомизации. Минимальный объем заказа (MOQ) обычно зависит от степени кастомизации. Для стандартных моделей с нанесением логотипа (white label) MOQ может составлять от 10–20 штук. Для разработки уникального дизайна корпуса или изменения программного обеспечения контроллера (ODM) минимальная партия увеличивается до 50–100 единиц.
Сроки производства варьируются от 25 до 45 дней в зависимости от загрузки линий и сложности комплектации. Критический фактор — планирование закупок комплектующих. Глобальные цепочки поставок электронных компонентов остаются волатильными, поэтому производители с собственными складами запчастей и долгосрочными контрактами с поставщиками компрессоров (например, GMCC, Panasonic, Hitachi) имеют существенное преимущество в соблюдении сроков.
Логистика готовой продукции требует тщательной упаковки. Тепловые насосы содержат чувствительную электронику и медные трубки, подверженные деформации. Использование усиленных деревянных поддонов и защитных уголков обязательно. Компания предлагает комплексные сервисные решения, включая техническую поддержку на всех этапах проекта, что помогает партнерам оптимизировать логистические издержки и избежать повреждений груза в пути.
Часто задаваемые вопросы
Какие документы необходимы для импорта тепловых насосов в страны ЕАЭС?
Для легальной продажи на территории России, Беларуси, Казахстана и других стран ЕАЭС потребуется сертификат соответствия ТР ТС (Технический регламент Таможенного союза). Основные регламенты: ТР ТС 004/2011 (безопасность низковольтного оборудования) и ТР ТС 020/2011 (электромагнитная совместимость). Также необходим паспорт изделия на русском языке и инструкция по эксплуатации. Производитель должен предоставить протоколы испытаний, на основе которых выдается сертификат. Наличие европейских сертификатов CE упрощает процесс, но не заменяет его.
Можно ли изменить программное обеспечение контроллера под мой бренд?
Да, это стандартная услуга ODM. Вы можете настроить интерфейс пользователя, добавить логотип вашей компании на экран дисплея, изменить алгоритмы работы (например, приоритет нагрева воды или отопления) и интегрировать модули Wi-Fi для управления через ваше мобильное приложение. Однако любые изменения в ПО требуют дополнительного тестирования и согласования, что увеличивает срок подготовки образца на 2–3 недели.
Как обеспечивается гарантия при контрактном производстве?
Стандартная гарантия на оборудование составляет 2–5 лет в зависимости от модели и условий договора. Производитель несет ответственность за дефекты материалов и сборки. При выявлении бракованной партии завод обязан заменить неисправные компоненты или предоставить кредит-ноту. Важно прописать в контракте порядок рассмотрения рекламаций: обычно требуется предоставление фото- и видеоотчета, а также данных из журнала ошибок контроллера. Наличие службы послепродажного обслуживания, как у ООО «Фошань Сохэ», ускоряет решение таких вопросов.
В чем преимущество хладагента R32 перед R410A для конечного пользователя?
R32 имеет на 68% меньший потенциал глобального потепления (GWP), чем R410A, что делает его более экологичным. С технической точки зрения, R32 обладает лучшей теплопередачей, что позволяет повысить энергоэффективность системы на 5–10%. Кроме того, для заправки системы требуется меньшее количество хладагента, что снижает материалоемкость и стоимость обслуживания. Единственный нюанс — необходимость соблюдения более строгих правил безопасности при монтаже из-за класса горючести A2L, но при профессиональном монтаже риски сведены к нулю.
Выбор надежного партнера для контрактного производства — это инвестиция в стабильность вашего бизнеса на годы вперед. Технологии меняются быстро, и только производители, обладающие собственной научно-исследовательской базой (R&D), сертифицированными лабораториями и гибкой производственной линией, способны обеспечивать конкурентоспособность вашей продукции. Опыт ООО «Фошань Сохэ Электротехническое Оборудование» демонстрирует, что сочетание китайской производственной эффективности и европейских стандартов качества (CE, ERP A+++, ISO 9001) создает оптимальную базу для масштабирования бренда на международных рынках.
Если вы планируете запуск новой линейки климатического оборудования или хотите оптимизировать текущую цепочку поставок, важно начать диалог с производителем на этапе проектирования спецификаций. Это позволит избежать дорогостоящих доработок и обеспечит выход продукта на рынок в оптимальные сроки.
Запросить коммерческое предложение на OEM производство тепловых насосов
Свяжитесь с нами сегодня